Réparer ou assembler une gouttière en zinc demande un savoir-faire précis et un équipement adapté. Le soudage du zinc est une opération délicate qui ne tolère pas l’improvisation : une mauvaise température, une surface mal préparée ou un métal d’apport inadapté peuvent compromettre l’ensemble du système d’évacuation des eaux pluviales. Ce guide complet vous accompagne étape par étape, du choix du matériel aux techniques professionnelles, pour réussir vos travaux de zinguerie en toute confiance.
Points clés
- Le soudage d’une gouttière en zinc nécessite un équipement spécialisé, incluant un fer à souder à panne massive, de l’étain, un décapant acide et des produits de nettoyage.
- La préparation rigoureuse des surfaces, par un dégraissage à l’acétone suivi d’un décapage chimique, est une étape indispensable pour garantir une adhérence durable du métal d’apport.
- La soudure s’effectue par brasage à l’étain en utilisant la chaleur indirecte du fer, sans jamais exposer directement le zinc à la flamme pour éviter toute déformation.
- Une brasure réussie se reconnaît à son aspect brillant et homogène, tandis qu’une texture granuleuse ou terne indique une température inadéquate ou une mauvaise préparation du support.
- Les points de jonction et les naissances doivent bénéficier d’une attention particulière afin de prévenir les infiltrations d’eau et d’assurer l’étanchéité totale du système.
- Une vérification finale par test hydraulique est recommandée pour détecter d’éventuelles fuites et garantir la longévité de l’installation face aux contraintes thermiques.
Le matériel indispensable pour réussir le soudage d’une gouttière en zinc
Choisir le fer à souder, le métal d’apport en étain et la baguette adaptés
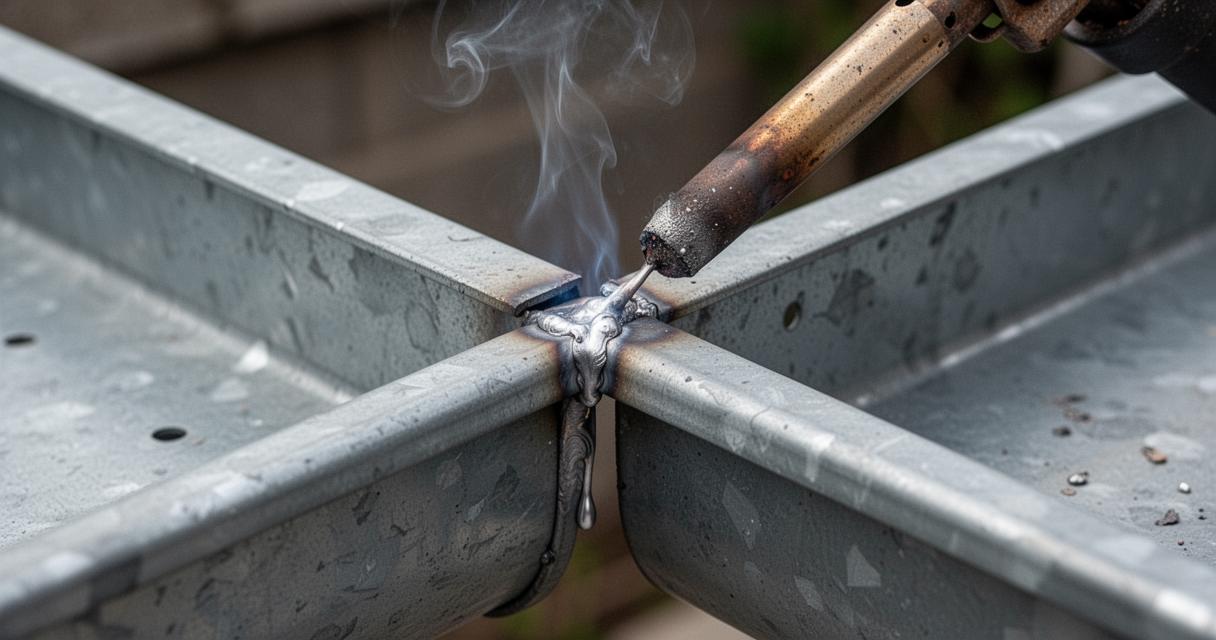
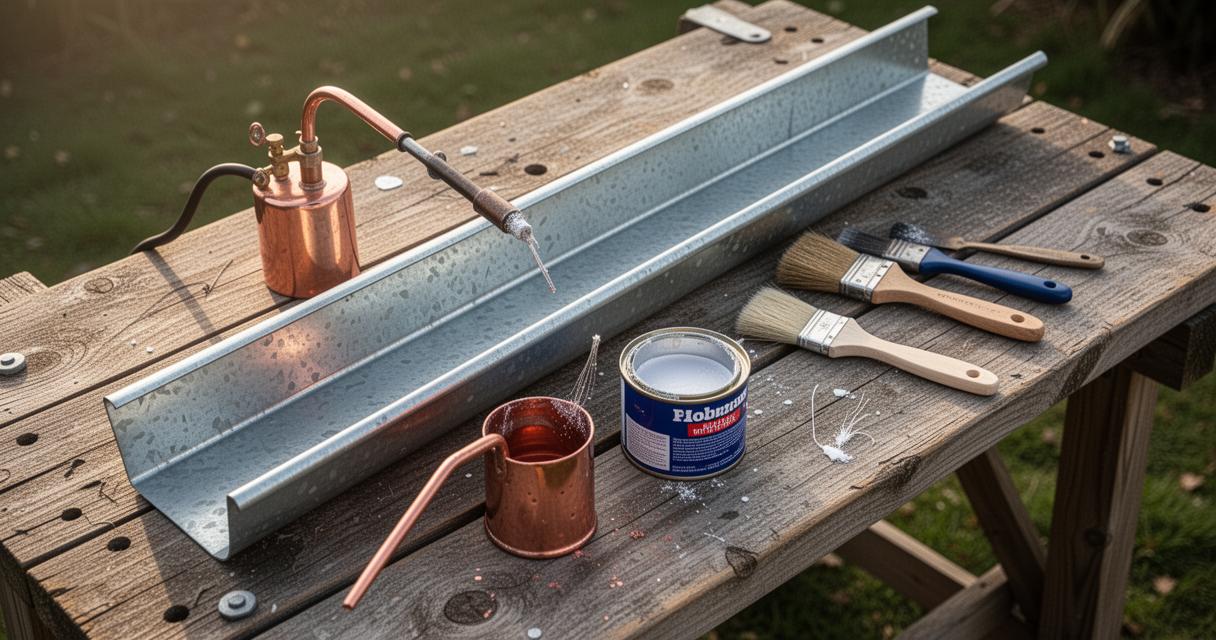
Pour aborder sereinement la soudure du zinc, il convient avant tout de rassembler les bons outils. Un fer à souder équipé d’une grosse panne, chauffée au gaz ou par résistance électrique, constitue la pièce centrale du dispositif. La panne doit être suffisamment massive pour accumuler et restituer la chaleur nécessaire au brasage sans refroidir trop vite au contact du métal. Pour mener à bien ce travail, il faut se munir d’une baguette d’étain accompagnée d’une résine de décapage incorporée, qui facilite l’adhérence du métal d’apport. L’assemblage des gouttières en zinc repose en effet sur le brasage à l’étain en pâte, avec un décapant intégré qui prépare la surface à recevoir la soudure. Il est également utile de disposer de pâte à souder spécifique, formulée pour les gouttières et descentes d’eau en zinc.
Le matériel à réunir comprend également :
- Un décapant adapté aux métaux non ferreux, idéalement une solution à base d’acide chlorhydrique et de zinc pour le décapage des bords.
- De l’acétone ou un dérivé dégraissant pour nettoyer la surface avant toute intervention.
- Une pierre d’ammoniac pour l’entretien et le décapage de la panne du fer à souder.
Préparer l’outil avant de commencer est une étape souvent négligée mais déterminante. La panne du fer doit être étamée avec un fil d’étain à résine pour garantir une bonne conduction thermique et une fusion homogène du métal d’apport sur le zinc.
La préparation de la surface : décapage et nettoyage avant travaux
Avant d’apposer la moindre baguette d’étain, la préparation du support conditionne la qualité de la soudure zinc. La première opération consiste à dégraisser soigneusement la gouttière avec de l’acétone ou un produit dérivé du trichloréthylène, afin d’éliminer toute trace de graisse, de poussière ou d’oxydation superficielle. Le zinc, exposé aux intempéries, développe une patine naturelle qui nuit à l’adhérence du métal d’apport. Un nettoyage minutieux des surfaces à souder est donc indispensable pour obtenir un résultat durable.
Le décapage des bords de la gouttière se réalise ensuite avec une solution acide, généralement à base d’acide chlorhydrique et de zinc, qui attaque légèrement la surface pour la rendre parfaitement réceptive à la brasure. Cette étape de préparation support ne doit pas être bâclée : une surface mal décapée produit une soudure terne, fragile et susceptible de se décoller à la moindre contrainte thermique ou mécanique.
Les techniques professionnelles pour souder le zinc à la bonne température
Maîtriser la chauffe du métal pour éviter la fonte des éléments
La température est le paramètre central de toute opération de brasage étain sur zinc. Le zinc est un métal relativement bas de fusion, ce qui signifie qu’un apport de chaleur excessif peut déformer ou perforer la gouttière. La règle fondamentale est claire : la flamme de chauffe ne doit jamais entrer en contact direct avec la gouttière. Seule la panne du fer à souder doit transmettre la chaleur, de manière indirecte et contrôlée, pour porter le métal d’apport à la fusion sans agresser les éléments en zinc environnants.
Une bonne maîtrise de la technique de soudage passe par l’observation de la fusion du métal : lorsque l’étain commence à couler librement et à s’étaler sur la surface décapée, la température est correcte. Si l’étain reste granuleux ou ne mouille pas la surface, la panne n’est pas assez chaude. À l’inverse, une fumée excessive ou un noircissement du zinc signalent une surchauffe qu’il faut corriger immédiatement en réduisant le temps de contact de la panne.
Appliquer la baguette d’étain sur les points de jonction et de naissance
Une fois la surface préparée et la panne du fer correctement étamée, vient le moment d’appliquer la baguette d’étain sur les zones à assembler. Les points de jonction et les naissances de gouttière, c’est-à-dire les endroits où la gouttière rencontre une descente ou un angle de toiture, sont les zones les plus exposées aux infiltrations d’eau. C’est précisément à ces endroits que la qualité de la soudure fait toute la différence entre une installation qui dure et une réparation qui cède au premier hiver.
La technique consiste à déposer la baguette d’apport en étain au contact de la panne chaude, directement sur la jonction à souder, en maintenant un mouvement régulier pour répartir uniformément le métal fondu. Une brasure de qualité professionnelle se reconnaît à son aspect brillant et homogène une fois refroidie. Une surface terne, granuleuse ou présentant des craquelures indique un défaut de fusion ou une contamination de la surface, qu’il convient de corriger en reprenant le décapage et en refaisant passer la panne.
Assurer la résistance et l’étanchéité du système d’évacuation des eaux pluviales
Réaliser une réparation durable ou un assemblage de zinguerie à froid
Selon l’état de la gouttière et la nature des travaux, deux approches s’offrent à l’artisan ou au bricoleur averti. La soudure à chaud par brasage à l’étain convient pour les assemblages neufs et les réparations nécessitant une étanchéité parfaite sur les points de naissance ou les jonctions entre tronçons. En revanche, dans certaines situations où la chaleur risque d’endommager les éléments environnants ou lorsque le contexte de chantier ne le permet pas, une réparation à froid peut constituer une solution de substitution. Des produits spécifiques, comme les mastics ou les résines d’étanchéité formulés pour le zinc, permettent alors d’obtenir une protection provisoire ou complémentaire, sans recours au fer à souder.
Pour les travaux de zinguerie plus importants, notamment la pose d’un système complet de gouttières neuves, le brasage à l’étain reste la technique de référence. Elle assure une résistance mécanique et une étanchéité durables, à condition de respecter scrupuleusement les étapes de préparation et de chauffe décrites précédemment. Un assemblage métallique bien réalisé peut traverser plusieurs décennies sans nécessiter d’intervention, à condition que la qualité de finition soit au rendez-vous dès le départ.
Vérifier la qualité de la finition pour garantir la longévité de l’installation
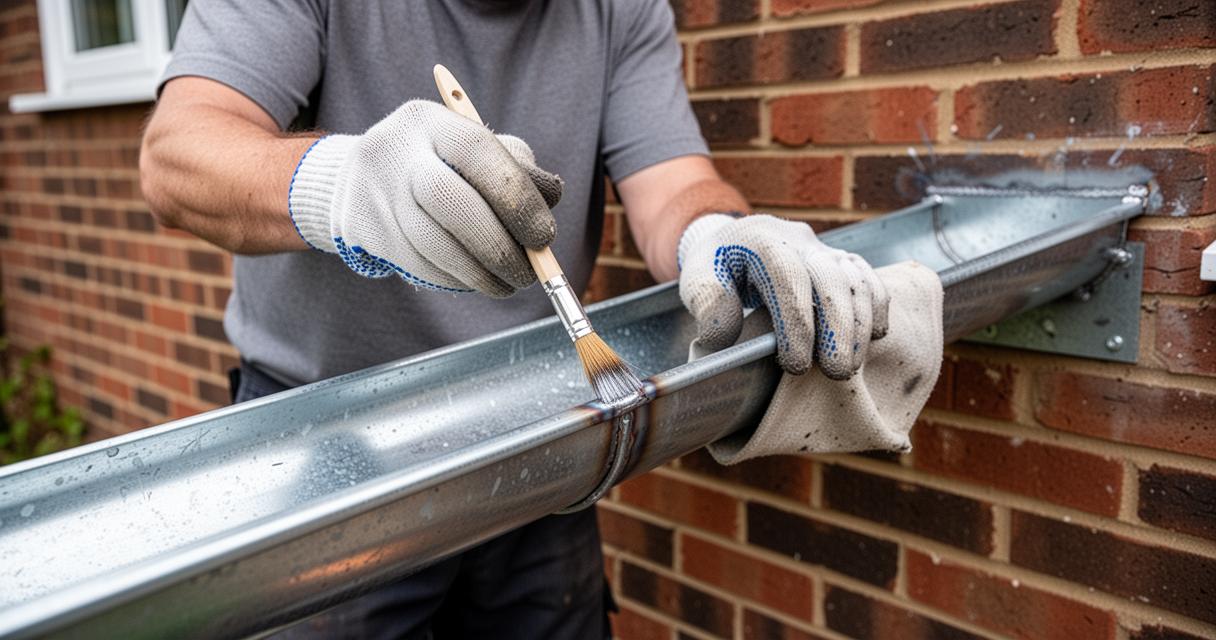
Une fois les opérations de brasage terminées, une vérification soigneuse de chaque joint est indispensable pour garantir la pérennité du système d’évacuation des eaux pluviales. Passez visuellement en revue chaque point de soudure : la brasure doit être brillante, lisse, sans porosité ni décollement visible. Le moindre défaut d’étanchéité peut provoquer des infiltrations, des dégâts d’humidité sur la façade ou la charpente, et remettre en cause l’ensemble des travaux réalisés.
Pour tester l’étanchéité des jonctions, il suffit de verser lentement de l’eau sur l’ensemble du système et d’observer attentivement chaque point de naissance et chaque jonction. La moindre fuite doit être reprise immédiatement, en décapant de nouveau la zone concernée et en repassant la panne pour refondre et compléter le métal d’apport. La qualité d’une installation de zinguerie ne se mesure pas seulement à l’aspect esthétique de la soudure, mais avant tout à sa capacité à résister dans le temps aux variations thermiques, aux intempéries et aux contraintes mécaniques inhérentes à toute toiture. Un soin particulier apporté à la finition est donc l’assurance d’une évacuation des eaux pluviales fiable et durable, saison après saison.

Guide complet : le matériel et les techniques de soudure pour une gouttiere en zinc
Réparer ou assembler une gouttière en zinc demande un savoir-faire précis et un équipement adapté. Le soudage du zinc est une opération délicate qui ne tolère pas l’improvisation : une mauvaise température, une surface mal préparée ou un métal d’apport inadapté peuvent compromettre l’ensemble du système d’évacuation des eaux pluviales. Ce guide complet vous accompagne étape par étape, du choix du matériel aux techniques professionnelles, pour réussir vos travaux de zinguerie en toute confiance.
Points clés
Le matériel indispensable pour réussir le soudage d’une gouttière en zinc
Choisir le fer à souder, le métal d’apport en étain et la baguette adaptés
Pour aborder sereinement la soudure du zinc, il convient avant tout de rassembler les bons outils. Un fer à souder équipé d’une grosse panne, chauffée au gaz ou par résistance électrique, constitue la pièce centrale du dispositif. La panne doit être suffisamment massive pour accumuler et restituer la chaleur nécessaire au brasage sans refroidir trop vite au contact du métal. Pour mener à bien ce travail, il faut se munir d’une baguette d’étain accompagnée d’une résine de décapage incorporée, qui facilite l’adhérence du métal d’apport. L’assemblage des gouttières en zinc repose en effet sur le brasage à l’étain en pâte, avec un décapant intégré qui prépare la surface à recevoir la soudure. Il est également utile de disposer de pâte à souder spécifique, formulée pour les gouttières et descentes d’eau en zinc.
Le matériel à réunir comprend également :
Préparer l’outil avant de commencer est une étape souvent négligée mais déterminante. La panne du fer doit être étamée avec un fil d’étain à résine pour garantir une bonne conduction thermique et une fusion homogène du métal d’apport sur le zinc.
La préparation de la surface : décapage et nettoyage avant travaux
Avant d’apposer la moindre baguette d’étain, la préparation du support conditionne la qualité de la soudure zinc. La première opération consiste à dégraisser soigneusement la gouttière avec de l’acétone ou un produit dérivé du trichloréthylène, afin d’éliminer toute trace de graisse, de poussière ou d’oxydation superficielle. Le zinc, exposé aux intempéries, développe une patine naturelle qui nuit à l’adhérence du métal d’apport. Un nettoyage minutieux des surfaces à souder est donc indispensable pour obtenir un résultat durable.
Le décapage des bords de la gouttière se réalise ensuite avec une solution acide, généralement à base d’acide chlorhydrique et de zinc, qui attaque légèrement la surface pour la rendre parfaitement réceptive à la brasure. Cette étape de préparation support ne doit pas être bâclée : une surface mal décapée produit une soudure terne, fragile et susceptible de se décoller à la moindre contrainte thermique ou mécanique.
Les techniques professionnelles pour souder le zinc à la bonne température
Maîtriser la chauffe du métal pour éviter la fonte des éléments
La température est le paramètre central de toute opération de brasage étain sur zinc. Le zinc est un métal relativement bas de fusion, ce qui signifie qu’un apport de chaleur excessif peut déformer ou perforer la gouttière. La règle fondamentale est claire : la flamme de chauffe ne doit jamais entrer en contact direct avec la gouttière. Seule la panne du fer à souder doit transmettre la chaleur, de manière indirecte et contrôlée, pour porter le métal d’apport à la fusion sans agresser les éléments en zinc environnants.
Une bonne maîtrise de la technique de soudage passe par l’observation de la fusion du métal : lorsque l’étain commence à couler librement et à s’étaler sur la surface décapée, la température est correcte. Si l’étain reste granuleux ou ne mouille pas la surface, la panne n’est pas assez chaude. À l’inverse, une fumée excessive ou un noircissement du zinc signalent une surchauffe qu’il faut corriger immédiatement en réduisant le temps de contact de la panne.
Appliquer la baguette d’étain sur les points de jonction et de naissance
Une fois la surface préparée et la panne du fer correctement étamée, vient le moment d’appliquer la baguette d’étain sur les zones à assembler. Les points de jonction et les naissances de gouttière, c’est-à-dire les endroits où la gouttière rencontre une descente ou un angle de toiture, sont les zones les plus exposées aux infiltrations d’eau. C’est précisément à ces endroits que la qualité de la soudure fait toute la différence entre une installation qui dure et une réparation qui cède au premier hiver.
La technique consiste à déposer la baguette d’apport en étain au contact de la panne chaude, directement sur la jonction à souder, en maintenant un mouvement régulier pour répartir uniformément le métal fondu. Une brasure de qualité professionnelle se reconnaît à son aspect brillant et homogène une fois refroidie. Une surface terne, granuleuse ou présentant des craquelures indique un défaut de fusion ou une contamination de la surface, qu’il convient de corriger en reprenant le décapage et en refaisant passer la panne.
Assurer la résistance et l’étanchéité du système d’évacuation des eaux pluviales
Réaliser une réparation durable ou un assemblage de zinguerie à froid
Selon l’état de la gouttière et la nature des travaux, deux approches s’offrent à l’artisan ou au bricoleur averti. La soudure à chaud par brasage à l’étain convient pour les assemblages neufs et les réparations nécessitant une étanchéité parfaite sur les points de naissance ou les jonctions entre tronçons. En revanche, dans certaines situations où la chaleur risque d’endommager les éléments environnants ou lorsque le contexte de chantier ne le permet pas, une réparation à froid peut constituer une solution de substitution. Des produits spécifiques, comme les mastics ou les résines d’étanchéité formulés pour le zinc, permettent alors d’obtenir une protection provisoire ou complémentaire, sans recours au fer à souder.
Pour les travaux de zinguerie plus importants, notamment la pose d’un système complet de gouttières neuves, le brasage à l’étain reste la technique de référence. Elle assure une résistance mécanique et une étanchéité durables, à condition de respecter scrupuleusement les étapes de préparation et de chauffe décrites précédemment. Un assemblage métallique bien réalisé peut traverser plusieurs décennies sans nécessiter d’intervention, à condition que la qualité de finition soit au rendez-vous dès le départ.
Vérifier la qualité de la finition pour garantir la longévité de l’installation
Une fois les opérations de brasage terminées, une vérification soigneuse de chaque joint est indispensable pour garantir la pérennité du système d’évacuation des eaux pluviales. Passez visuellement en revue chaque point de soudure : la brasure doit être brillante, lisse, sans porosité ni décollement visible. Le moindre défaut d’étanchéité peut provoquer des infiltrations, des dégâts d’humidité sur la façade ou la charpente, et remettre en cause l’ensemble des travaux réalisés.
Pour tester l’étanchéité des jonctions, il suffit de verser lentement de l’eau sur l’ensemble du système et d’observer attentivement chaque point de naissance et chaque jonction. La moindre fuite doit être reprise immédiatement, en décapant de nouveau la zone concernée et en repassant la panne pour refondre et compléter le métal d’apport. La qualité d’une installation de zinguerie ne se mesure pas seulement à l’aspect esthétique de la soudure, mais avant tout à sa capacité à résister dans le temps aux variations thermiques, aux intempéries et aux contraintes mécaniques inhérentes à toute toiture. Un soin particulier apporté à la finition est donc l’assurance d’une évacuation des eaux pluviales fiable et durable, saison après saison.
Autres articles
Guide complet : le matériel et les techniques de soudure pour une gouttiere en zinc
Réparer ou assembler une gouttière en zinc demande un savoir-faire précis et un équipement adapté. Le soudage du zinc est
Guide d’achat : comment le projecteur Lunastic Planetarium sublime votre pièce grâce à ses projections LED
Transformer une chambre ordinaire en un véritable observatoire céleste est devenu accessible à tous grâce aux projecteurs de planétarium modernes.